Майбутнє виробництва діаметра гідравлічного циліндра
News Details
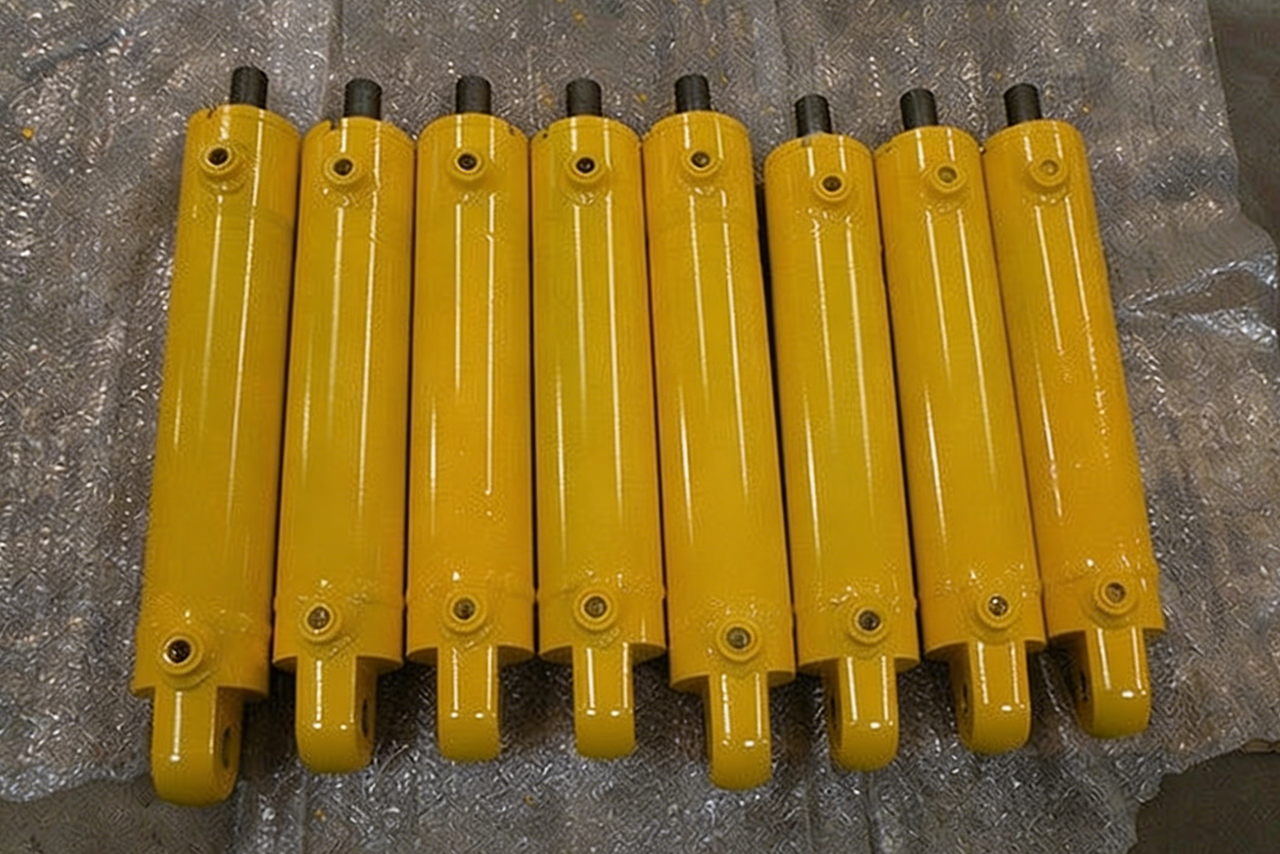
Промисловий сектор виробництва гідравлічних циліндрів спостерігає значний технологічний прогрес у процесах обробки внутрішніх діаметрів. Катокове розкольовування стало кращою альтернативою традиційним методам шліфування, пропонуючи суттєве покращення якості поверхні, продуктивності виробництва та довговічності компонентів. Цей всеосяжний аналіз досліджує технічні переваги технології каткового розкольовування та його наслідки для виробників, які прагнуть посилити свою конкурентну позицію на ринку.
Зрозуміння критичного ролі гідравлічних циліндрів у гірничій промисловості
Есенційна функція Гідравлічних циліндрів у середовищах високого тиску
Гідравлічні циліндри виступають як спина критичного обладнання в гірничій та мінерально-обробній промисловості, особливо в системах високотискових каткових пресів. Ці складні механічні узбудовання повинні витримувати екстремальні умови експлуатації, зберігаючи точний контроль над рухами важкого обладнання.
У контексті застосування каткових пресів гідравлічні циліндри постійно виконують мікропідкоригування для адаптації до змінного розміру подачі матеріалу. При обробці руди з неконсистентними розмірами частинок циліндри повинні динамічно реагувати на зміни опору, зберігаючи постійний тиск за допомогою систем акумуляторів. Ця вимоглива операційна среда накладає величезний стрес на компоненти циліндрів, роблячи якість виробництва абсолютно надзвичайно важливою.
Технічні вимоги до виробництва циліндричних корпусів
Циліндричний корпус є одним з найкритичніших компонентів у будь-якому збиранні гідравлічного циліндра. Як основний структурний елемент, що містить поршень та систему ущільнень, його виробничі специфікації є надзвичайно вимогивими. Промислові стандарти вимагають значень шорсткості внутрішньої поверхні між Ra0.4 та 0.8 мікрометрів, а також строгих допусків для концентричності та стійкості до зносу.
Ці строгі вимоги існують тому, що навіть мікроскопічні невиправності поверхні можуть компрометувати роботу ущільнень, прискорити швидкість зносу та в кінцевому підсумку призвести до збоїв системи. Наслідки таких збоїв виходять за межі витрат на заміну компонентів і включають зупинки виробництва, ризики безпеки та потенційні екологічні небезпеки.
Традиційне проти просунутої виробництва: порівняльний аналіз
Традиційний підхід: обробка на основі шліфування
Традиційне виробництво циліндричних корпусів покладалося на триетапний процес: грубе розбурювання, точне розбурювання та точне шліфування. Хоча ця методологія служила промисловості десятиліттями, вона має кілька внутрішніх обмежень, які стають все більш проблематичними в сучасних середовищах високовольUME виробництва.
Операції шліфування генерують значну кількість тепла на інтерфейсі інструмент-робоча деталь, ризикуючи термічним пошкодженням обробленої поверхні. Процес також має тенденцію створювати розтягуючі залишкові напруги в поверхневому шарі, які можуть сприяти ініціації тріщинів у умовах циклічного навантаження. Крім того, матеріали для шліфування представляють собой суттєві постійні витрати, а досягнення послідовних результатів у виробничих партіях вимагає широкої експертизи оператора.
Просунуте рішення: технологія каткового розкольовування
Сучасна технологія каткового розкольовування пропонує принципово інший підхід до обробки поверхні. Процес замінює традиційне шліфування методом пластичної деформації, який холодно обробляє поверхневий шар, створюючи корисні стисніючі залишкові напруги, досягаючи виняткової якості поверхні.
Робочий процес каткового розкольовування складається з трьох етапів: грубе розбурювання, точне розбурювання та каткове розкольовування. Виключаючи шліфування повністю, виробники можуть досягти кращих результатів, одночасно зменшуючи виробничі витрати та екологічний вплив.
Квантовані покращення продуктивності
Покращення шорсткості поверхні
Однією з найзначніших переваг каткового розкольовування є його здатність стабільно досягати виняткової якості поверхні. Тести демонструють, що правильно розкольовані циліндричні корпуси демонструють значення шорсткості Ra0.4 до 0.8 мікрометрів, що є драматичним покращенням від значень до розкольовування Ra3.2 до 6.3 мікрометрів.
Це покращення якості поверхні безпосередньо перетворюється на покращену роботу ущільнень, зменшені втрати через тертя та розширений термін служби всієї гідравлічної системи.
Покращення поверхневої твердості та стійкості до втому
Поза геометричною якістю поверхні, каткове розкольовування принципово змінює металургічні властивості обробленої поверхні. Дія холодної обробки збільшує поверхневу твердість приблизно на 30%, створюючи більш стійкий до зносу зовнішній шар.
Не менш важливо, що процес покращує стійкість до втому приблизно на 25%. Це покращення є результатом корисних стиснюючих залишкових напруг, введених під час процесу пластичної деформації, які ефективно протидіють розтягуючим напругам, зіткненим під час експлуатації.
Драматичні зростання ефективності
Ефективність виробництва є ще однією сферою, де каткове розкольовування демонструє чіткі переваги над традиційним шліфуванням. Порівняльні дослідження показують, що робочі процеси розбурювання-розкольовування досягають приблизно трьох разів більшої пропускної здатності, ніж процеси розбурювання-шліфування.
Ці зростання ефективності випливають з кількох факторів: швидші цикли, зменшені вимоги до перезарядки інструментів, усунення операцій з підготовки шліфувальних дисків та зменшена потреба в процесі перевірки. Для виробників, які стикаються з зростаючим тиском на ціни, ці покращення продуктивності можуть означати різницю між прибутком та збитком.
Переваги довговічності компонентів
При оцінці виробничих процесів загальна вартість володіння повинна враховувати термін служби компонентів. Аналіз показує, що циліндричні корпуси, оброблені катковим розкольовуванням, демонструють термін служби в два-три рази довший, ніж ті, що оброблені методами шліфування.
Це покращення довговічності є результатом комбінації кращої якості поверхні, підвищеної твердості, корисних станів залишкових напруг та усунення зон, уражених теплом. Практичне значення полягає в меншій кількості замін, зменшених вимогах до технічного обслуговування та покращеній надійності системи.
Технічні переваги каткового розкольовування
Корисні стани залишкових напруг
Традиційне шліфування вводить розтягуючі залишкові напруги в оброблені поверхні, створюючи умови, сприятливі для ініціації та поширення тріщин. Каткове розкольовування змінює цю ситуацію, вводячи стиснючі залишкові напруги, які активно протидіють утворенню та зростанню тріщин.
Ці стиснючі напруги також допомагають з мікротріщинами поверхні, запобігаючи проникненню корозійних середовищ та розширюючи термін служби компонентів в складних середовищах.
Ефекти холодного зміцнення
Пластична деформація, що відбувається під час розкольовування, створює поверхневий шар з підвищеною твердотою та міцністю. Цей холодно оброблений шар забезпечує відмінну стійкість до абразивного зносу, зменшуючи швидкість деградації поверхні під час тривалої експлуатації.
Крім того, зміцнена поверхня демонструє покращену стійкість до механізмів адгезійного зносу, що додатково сприяє розширенню терміну служби компонентів.
Усунення зон, уражених теплом
Шліфування генерує значну кількість тепла, яка може викликати металургічні зміни в чутливих матеріалах, включаючи повторне зміцнення, переперегрів та перерозподіл залишкових напруг. Каткове розкольовування працює при значно нижчих температурах, зберігаючи передбачуваний металургічний структуру базового матеріалу.
Ця термічна перевага стає особливо важливою при обробці термооброблених сталей або спеціальних сплавів, розроблених для конкретних механічних властивостей.
Покращена стійкість до корозії
Комбінація корисних залишкових напруг та зміцнених поверхонь створює умови, які активно протидіють механізмам корозії. Стиснючі напруги пригнічують поширення тріщин, тоді як зміцнений поверхневий шар забезпечує більш стабільну підкладку для захисних покриттів.
Досвід польового застосування підтверджує, що розкольовані компоненти демонструють кращу корозійну продуктивність порівняно з шліфованими компонентами в ідентичних умовах експлуатації.
Рекомендації щодо впровадження для виробників
Інтеграція процесів та вимоги до обладнання
Перехід від шліфування до розкольовування вимагає ретельного планування та відповідних інвестицій в обладнання. Виробники повинні оцінити можливості свого існуючого обладнання для обробки та визначити, чи необхідні додаткові покупки обладнання.
Сучасні ЦНС-центри обробки часто можуть адаптуватися до операцій розкольовування з мінімальними модифікаціями, оскільки процес вимагає лише скромної потужності шпинделя та жорстких умов затискання. Однак правильний вибір інструментів залишається критичним для досягнення оптимальних результатів.
Контроль якості та моніторинг процесів
Створення ефективних процедур контролю якості є важливим для успішного впровадження розкольовування. Хоча розкольовування зазвичай дає більш послідовні результати, ніж шліфування, відповідні процедури моніторингу в процесі та кінцевої перевірки залишаються необхідними.
Ключові параметри якості для моніторингу включають шорсткість поверхні, поверхневу твердість, рівні залишкових напруг та розмірну точність. Техніки статистичного контролю процесів допомагають забезпечити послідовну якість у виробничих партіях.
Навчання операторів та розвиток навичок
Хоча каткове розкольовування зазвичай легше освоїти, ніж точне шліфування, правильне навчання операторів залишається важливим. Ключові навички включають правильну установку інструментів, відповідний вибір параметрів та розпізнавання аномальних умов, які можуть вказувати на проблеми з процесом.
Інвестування в всеосяжні програми навчання допомагає максимізувати переваги нової технології, одночасно зменшуючи криву навчання для виробничих персоналів.
Тенденції промисловості та майбутнє
Інтеграція з технологіями цифрового виробництва
Майбутнє виробництва циліндричних корпусів полягає в інтеграції технології розкольовування з системами цифрового виробництва. Розумний моніторинг процесів, адаптивний контроль параметрів та автоматизована перевірка якості є ключовими областями розробки.
Виробники, які приймають ці цифрові можливості, отримають конкурентні переваги через покращену послідовність, зменшені коефіцієнти відходів та покращену документацію для цілей гарантії якості.
Стійкість та екологічні розгляди
Оскільки виробничі промисловості стикаються з зростаючим тиском на зменшення екологічного впливу, каткове розкольовування пропонує значні переваги стійкості. Процес не генерує шліфувальних стружок, не вимагає охолоджуючих рідин та споживає менше енергії на один оброблений деталь.
Ці екологічні переваги узгоджуються з ширшими тенденціями промисловості до стійких виробничих практик та можуть допомогти компаніям виконувати все більш строгі нормативні вимоги.
Попит на ринку та конкурентна динаміка
Зростаюче усвідомлення переваг каткового розкольовування стимулює збільшення впровадження в секторі виробництва гідравлічних циліндрів. Оскільки більше виробників впроваджують технологію, очікування ринку щодо якості компонентів продовжують зростати.
Компанії, які не приймають просунуті виробничі методики, ризикують втратити конкурентну позицію перед більш прогресивними конкурентами. Навпаки, ранні приймачі можуть використати свої технологічні переваги для захоплення частки ринку та встановлення преміальних цін.
В


